

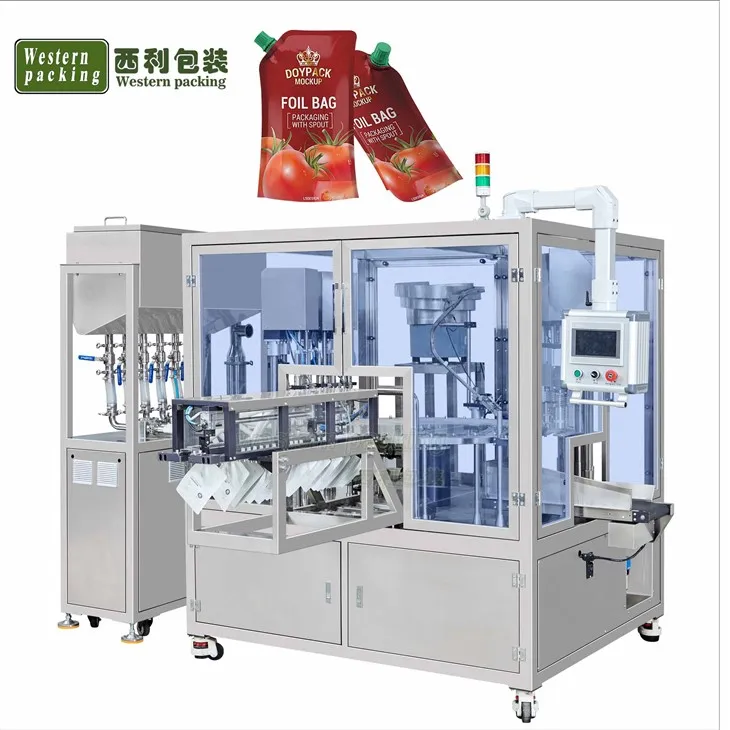
私はチリソース包装機のサプライヤーとして、密封プロセス中に発生する可能性のある課題を目の当たりにしてきました。このブログ投稿では、チリソース包装機で遭遇する最も一般的な問題のいくつかを紹介し、それらに対処するための実践的な解決策を提供します。
1. 密閉が不完全
封止プロセスで最も一般的な問題の 1 つは、パッケージの端が適切に封止されていない不完全な封止です。これは、製品の漏れ、汚染、および保存期間の短縮につながる可能性があります。
原因
- 熱が足りない: チリソース包装機は熱を利用して包装材料を溶かし、シールを作成します。発熱体が正しい温度に設定されていない場合、プラスチックが十分に溶けず、しっかりとした接着が形成されない可能性があります。たとえば、ソースに冷却効果のある油が多量に含まれている場合、シール部分の熱がすぐに放散されます。
- 圧力変動: シールジョー全体の圧力が不均一であると、シールが不完全になる可能性もあります。特定の領域の圧力が低すぎると、溶けたプラスチックが十分にしっかりと押し付けられ、連続的なシールを形成できなくなります。これは、圧力を加えるコンポーネントの磨耗によって発生する可能性があります。
- シール面の汚れ: シーリング ジョーにチリソースの残留物やほこりなどの破片があると、包装材間の適切な接触が妨げられることがあります。これによりシールプロセスが中断され、シールに隙間が生じます。
ソリューション
- 熱設定を調整する: 包装材料の種類とチリソースの特性に応じて、発熱体を定期的に校正してください。さまざまな温度設定でテストを実行し、最適な温度設定を見つけます。たとえば、シールが弱すぎることに気付いた場合は、温度をわずかに上げて再テストします。
- 圧力の確認と維持: 空気圧シリンダーなどの圧力発生コンポーネントに損傷や摩耗の兆候がないか検査します。圧力がシールジョー全体に均等に分散されていることを確認してください。圧力バルブを調整したり、故障した部品を交換したりする必要がある場合があります。
- シール面をきれいにする: シーリング ジョーの定期的な清掃スケジュールを確立します。ソースの残留物や破片を除去するには、適切な洗浄剤を使用してください。洗浄後は、シールの品質に影響を与える可能性がある錆や腐食を防ぐために、ジョーを完全に乾燥させてください。
2. 包装材の燃焼
密封プロセス中に熱が強すぎると、包装材が焼ける可能性があります。パッケージの外観が損なわれるだけでなく、シールが弱くなり、製品に不快な臭いが残る可能性があります。
原因
- 過度の熱: 発熱体の温度設定が高すぎると、やけどの主な原因となります。これは、オペレータが包装材料の耐熱性仕様を誤解した場合、または温度制御システムに不具合がある場合に発生する可能性があります。
- シール時間の延長: たとえ適切な温度であっても、シールジョーが包装材と長時間接触したままになると、焼ける可能性があります。これは、マシンのサイクル時間の遅延、またはタイミング機構のエラーが原因である可能性があります。
ソリューション
- 温度を下げる: 包装材料に関するメーカーのガイドラインを確認し、それに応じて熱設定を調整してください。問題が解決しない場合は、技術者に温度制御システムに欠陥がないか確認してもらいます。
- シール時間を最適化する: 機械の動作パラメータを分析し、必要に応じてシール時間を調整します。多くの場合、試行錯誤を繰り返すことで理想的なシール時間を見つけることができます。たとえば、適切なシールを確保しながら、燃焼が止まるまでシール時間を少しずつ減らしていきます。
3. シールのしわやしわ
シール部分のしわやシワはパッケージの完全性を損ない、漏れが発生しやすくなる可能性があります。また、製品にプロフェッショナルでない外観を与える可能性もあります。
原因
- フィルムの送りが正しくない: 包装フィルムが機械にスムーズに送られないと、シール処理中に束になったり、位置がずれたりして、しわが発生する可能性があります。これは、フィルム送りローラーまたは張力制御の問題が原因である可能性があります。
- 間違った顎の位置調整: シールジョーの位置がずれていると、包装材に不均一な圧力がかかり、しわが発生する可能性があります。これは、機械的振動、不適切な取り付け、または時間の経過による磨耗の結果として発生する可能性があります。
ソリューション
- フィルム送りの確認と調整: フィルム送りローラーに損傷や障害物がないか点検します。スムーズな動作を確保するために定期的に掃除してください。包装フィルムの張力を調整して、たるみや束ねを防止します。フィルム張力の調整に関する具体的な手順については、機械のマニュアルを参照する必要がある場合があります。
- シーリングジョーを再調整する: 精密工具を使用して、シーリング ジョーの位置を確認し、修正します。梱包材に対して平行かつ垂直であることを確認してください。ずれがひどい場合は、専門技術者にさらなる支援を求める必要がある場合があります。
4. シール強度のばらつき
シール強度が一貫していないということは、パッケージによってはシールが強くても、シールが弱いものがあることを意味します。これは、輸送や保管中に製品の損傷につながる可能性があるため、品質管理の重要な問題です。
原因
- 梱包材のバリエーション: 包装材料のバッチが異なると、その組成、厚さ、またはヒートシール特性が若干異なる場合があります。これらの差異により、シール強度が不安定になる可能性があります。
- 機械の磨耗: 発熱体、圧力スプリング、シールなどのコンポーネントは時間の経過とともに摩耗する可能性があります。劣化するとシーリングプロセスに影響を及ぼし、一貫性のない結果が生じます。
ソリューション
- 包装資材の品質管理: 入荷する梱包材の品質検査を徹底します。サプライヤーに適合証明書を要求し、サンプルテストを実行して、一貫したヒートシール特性を確認します。可能であれば、信頼できる一貫したサプライヤーから材料を調達してください。
- 定期メンテナンス: チリソース包装機の包括的なメンテナンススケジュールに従ってください。発熱体、圧力スプリング、シールなどの摩耗したコンポーネントは定期的に交換してください。これは、機械の性能を維持し、一貫したシール強度を確保するのに役立ちます。
5. シール部の汚れ
シール領域の汚染は、シールの不完全さやパッケージ内での微生物増殖のリスクの増加など、さまざまな問題を引き起こす可能性があります。
原因
- 製品の流出: 充填工程中に、チリソースがシール部分にこぼれる可能性があります。すぐに清掃しないと、この残留物がシールプロセスに干渉する可能性があります。
- 環境 粉塵と粒子: 包装機の作業環境には、包装材やシールジョーに付着して汚染を引き起こす可能性のあるほこり、汚れ、その他の粒子が含まれている可能性があります。
ソリューション
- 適切な充填システムのセットアップ: 充填ノズルを調整して、正確な充填を確保し、こぼれを最小限に抑えます。余分なソースをキャッチするための流出回収システムを導入します。ソースの蓄積を防ぐために、充填エリアを定期的に掃除してください。
- 清潔で管理された環境: 包装エリアを清潔でほこりのない状態に保ちます。エアフィルターを使用し、機械と周囲の表面を定期的に掃除してください。制御された環境を維持するために、層流フードやその他のクリーンルーム技術の使用を検討することもできます。
結論として、チリソース包装機の密封プロセスでは、いくつかの一般的な問題に直面する可能性がありますが、適切な理解、監視、メンテナンスがあれば、これらの問題は効果的に解決できます。信頼できるサプライヤーとしてチリソース包装機、当社は高品質の機械と包括的なアフターサポートを提供することに尽力しています。私たちに興味があるならジャムソース充填包装機、ソースパウチ包装機、醤油包装機、 またはソース包装機液体、さらなる打ち合わせや調達交渉など、お気軽にお問い合わせください。

参考文献
- 包装機械製造者協会 (PMMI)。包装機械のハンドブック。
- 食品包装技術に関するさまざまな業界固有の雑誌。


